

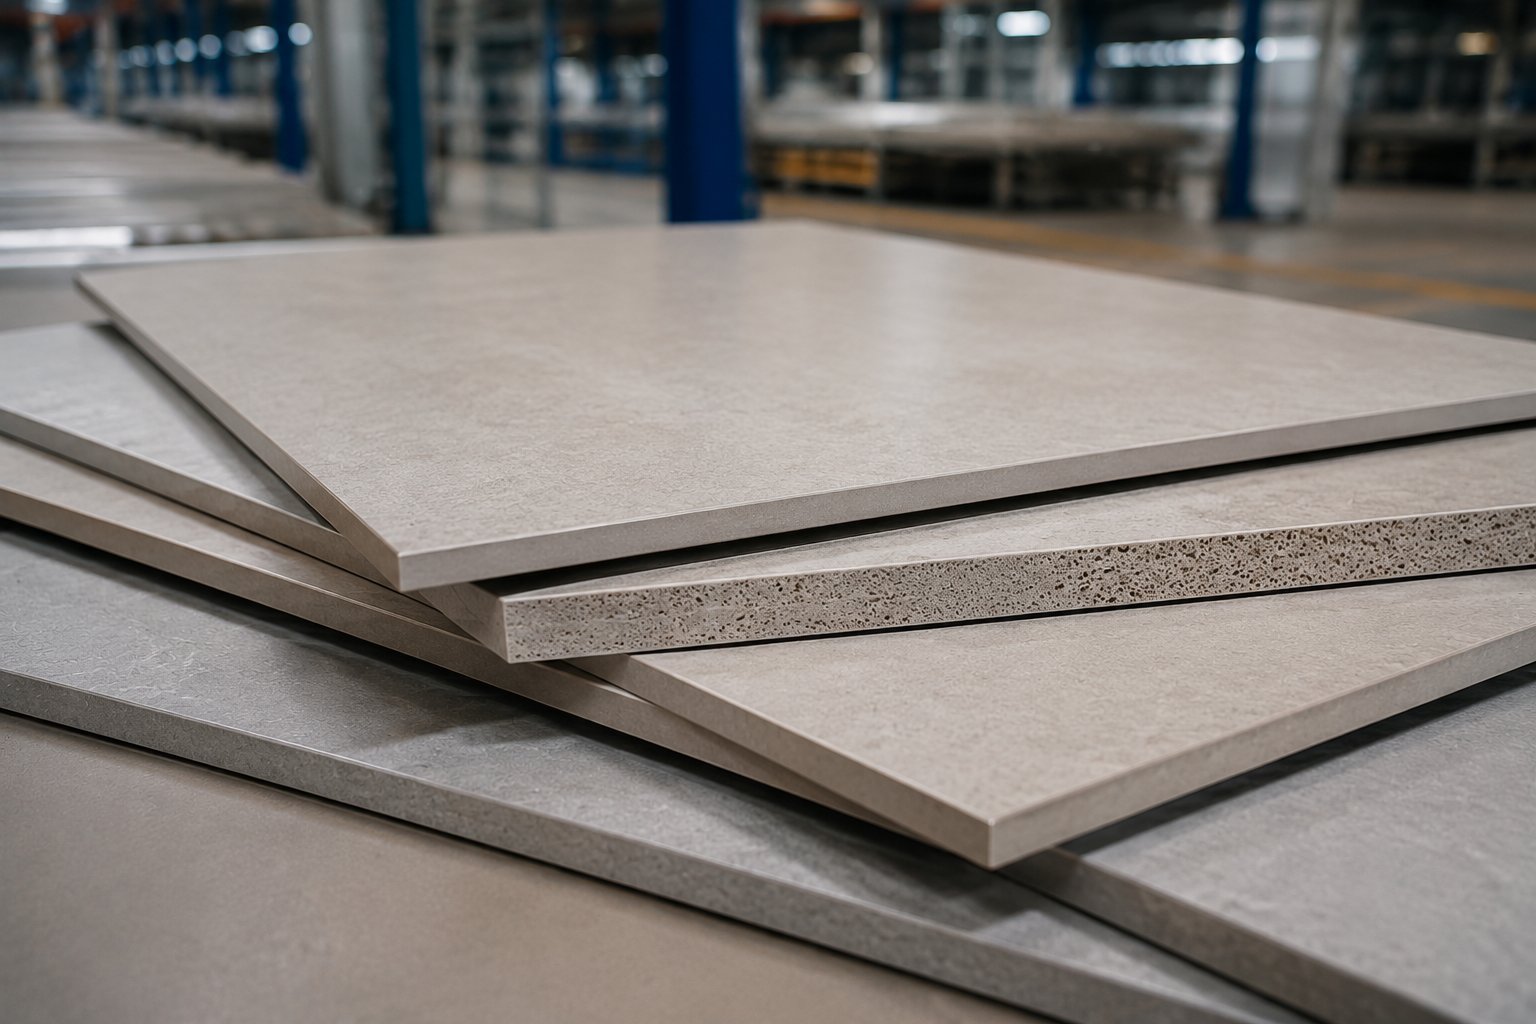
Una densidad aparente heterogénea en la pieza prensada está detrás de descuadres, curvaturas, grietas, roturas en corte, diferencias de calibre y variaciones de tono. El problema se genera en la prensa, pero casi nunca se ve allí: aparece en el secadero, en el horno, en clasificación o en el rectificado, cuando la pieza ya ha consumido energía, esmalte y tiempo de línea.
Dos tipos de heterogeneidad: dentro de la pieza y entre piezas
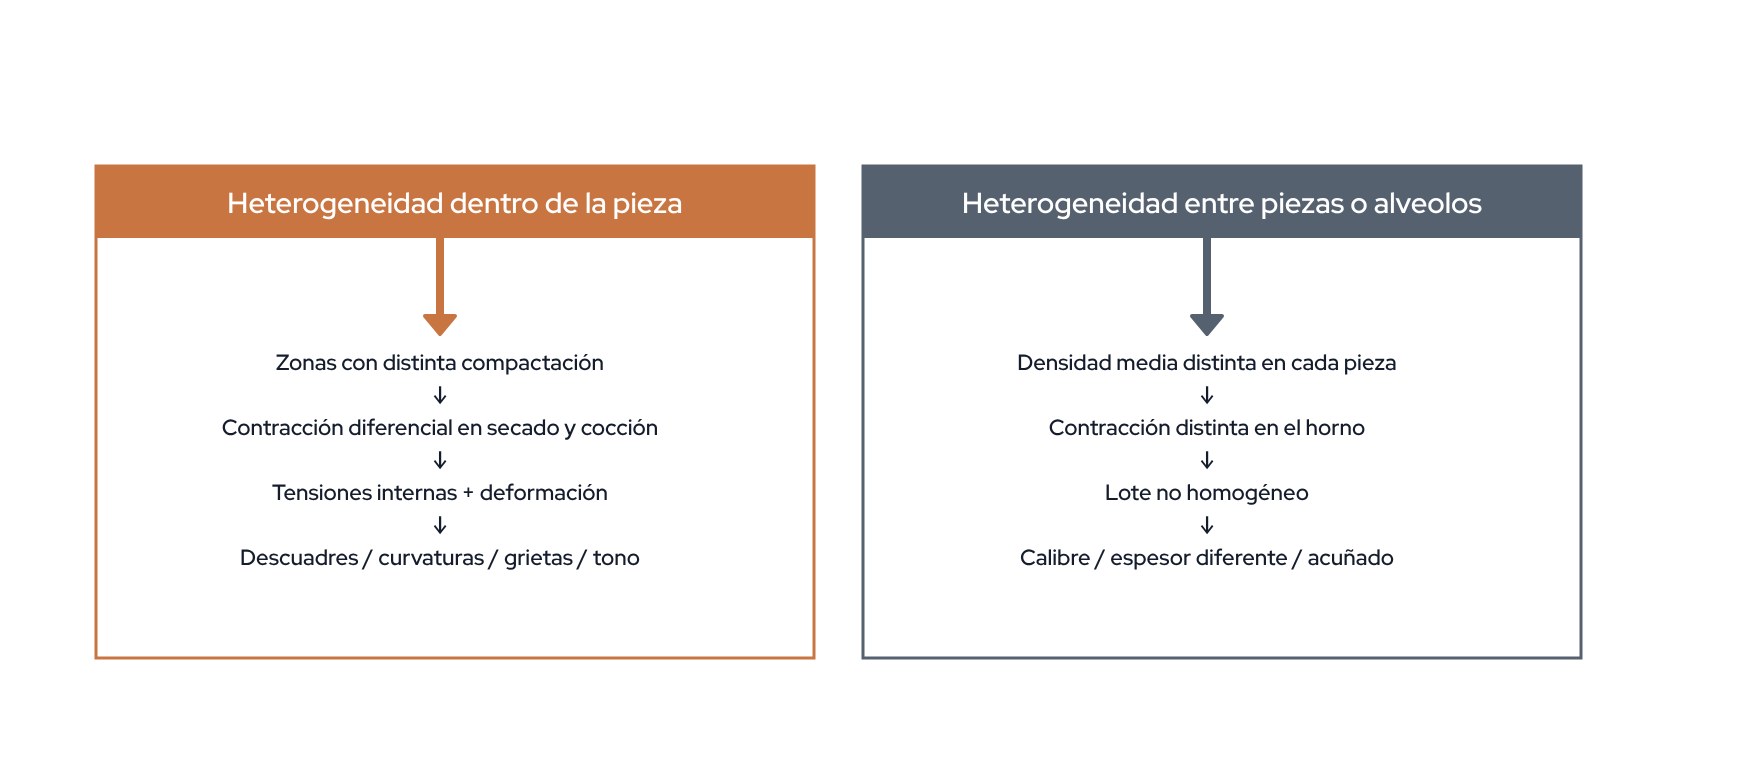
No todas las diferencias de densidad son iguales, y distinguirlas es el primer paso del diagnóstico. El trabajo del ITC publicado en el Boletín de la Sociedad Española de Cerámica y Vidrio en 2010 ya señalaba ambas situaciones como causa de defectos importantes.
- Dentro de una misma pieza. Unas zonas de la baldosa están más compactadas que otras. Durante el secado y la cocción, cada zona contrae de forma distinta y la pieza acumula tensiones o se deforma.
- Entre piezas de una misma prensada o de distintos alveolos. Cada pieza puede ser homogénea en sí misma, pero su densidad media no coincide con la de sus vecinas. El resultado típico son lotes con piezas de tamaño o espesor distinto.
Una medida puntual de densidad media, hecha sobre unas pocas probetas, puede no detectar ninguna de las dos situaciones. Por eso la pregunta útil no es solo cuál es la densidad, sino cómo se distribuye.
Defectos cuando la densidad varía dentro de la pieza
Cuando una baldosa tiene zonas con distinta compactación, cada zona responde de forma diferente al secado, a la cocción y a los esfuerzos mecánicos. Estos son los defectos más habituales.
Descuadres
La pieza sale del horno con lados de distinta longitud o con ángulos que no son de 90°. Según el análisis de defectos del ITC, se produce por una distribución irregular de la densidad aparente que provoca una contracción lineal diferente entre zonas de la pieza. Es más acusado en productos con mayor contracción de cocción, como el pavimento: cuanto más contrae la pieza, más homogénea debe ser su densidad.
Curvaturas: luneta y bombatura
Cuando el centro y los bordes de la pieza tienen distinta compactación, contraen de forma distinta en cocción y la pieza pierde planitud. Las formas más habituales son la curvatura cóncava o convexa y las conocidas como luneta y bombatura. El ITC las relaciona con un llenado deficiente del alveolo, falta de constancia en el polvo de prensas o una planaridad imperfecta de los punzones, y señala que la desigualdad de compactación se acentúa cuando disminuye el espesor. Es un dato relevante en un momento en que crecen el gran formato y la lámina fina.
Grietas en secado y en manipulación
Las zonas menos compactadas tienen menor resistencia mecánica en crudo. La pieza puede salir de prensa aparentemente bien y agrietarse al extraerla del molde, en el transporte interno o en el secadero, donde la contracción diferencial entre zonas añade tensiones. Algunas fisuras quedan ocultas y solo se manifiestan en etapas posteriores.
Roturas en corte y rectificado
Una zona débil o con tensiones internas puede soportar todo el proceso y romper en el último paso, cuando la pieza tiene más valor añadido. Lo desarrollamos en roturas en corte y rectificado.
Diferencias de absorción del esmalte y de tono
Las zonas con menor densidad tienen mayor porosidad y absorben de forma distinta. El resultado pueden ser sombras, diferencias de brillo o variaciones de tono dentro de la misma pieza, especialmente visibles en acabados continuos y en gran formato.
Defectos cuando la densidad varía entre piezas o alveolos
Si la heterogeneidad está entre piezas, el problema no suele verse en una baldosa aislada, sino al comparar las piezas de un mismo lote.
Calibre diferente
Piezas con distinta densidad media contraen de forma distinta en el horno y salen con tamaños diferentes. El resultado es más dispersión de calibres, una clasificación más compleja y más problemas de almacenamiento y de colocación. El análisis de defectos del ITC sitúa el origen del calibre diferente en tres posibles causas: la temperatura de cocción, cambios de composición y alteraciones de la compactación. Por eso conviene saber cuál de las tres está actuando antes de corregir.
Acuñado y espesor diferente
El acuñado es una diferencia de espesor entre dos lados opuestos de la pieza. Su origen más frecuente es un prensado no paralelo entre punzón y matriz, aunque también puede deberse a una carga irregular del molde. Un caso relacionado es el de prensas que producen piezas de espesores distintos entre sí, con efectos en el secado, el esmaltado, la cocción y la clasificación.
Cuando el carro tiende a llenar más la parte anterior o posterior del alveolo, la corrección pasa por la velocidad de avance del carro y el momento de caída del punzón.
¿El defecto nace en la prensa? Tabla de diagnóstico
Varios de estos defectos pueden tener más de un origen. La tabla resume, a partir del análisis de defectos del ITC, dónde se detecta cada uno, cómo se relaciona con el prensado y qué otras causas conviene descartar.
| Defecto | Dónde se detecta | Origen en prensa | Otros orígenes a descartar |
| Descuadre | Salida de horno, clasificación | Distribución irregular de la densidad por carga inadecuada del molde | Piezas muy próximas a las paredes del horno |
| Curvatura (luneta, bombatura) | Salida de horno | Llenado deficiente del alveolo, polvo de prensas poco constante, punzones no planos | Secado más rápido por una cara que por la otra |
| Grietas en bordes | Extracción, transporte, secadero | Compactación insuficiente o irregular, extracción deficiente | Pasta excesivamente plástica, curva de secado anómala |
| Rotura en corte o rectificado | Corte, rectificado | Zonas de baja compactación o con tensiones internas | Parámetros de corte y rectificado |
| Calibre diferente | Clasificación | Alteraciones de la compactación entre piezas | Temperatura de cocción, cambios de composición |
| Acuñado, espesor diferente | Prensa, control dimensional | Prensado no paralelo entre punzón y matriz, carga irregular | — |
| Diferencias de tono o absorción | Esmaltado, salida de horno | Zonas de distinta porosidad por distinta compactación | Espesor de esmalte, temperatura de cocción |
Si el defecto se repite siempre en la misma prensa, en el mismo alveolo o en la misma zona de la pieza, es una señal clara de que conviene empezar a buscar en el conformado.
Causas habituales en prensa
Cuando el diagnóstico apunta al conformado, estas son las variables que el análisis de defectos del ITC relaciona con una compactación irregular.
- Carga del molde. El llenado uniforme y constante del molde es una de las etapas más críticas del prensado. Una obturación parcial del carro deja una zona de menor densidad; una mala regulación de la carga llena más una parte del alveolo que otra.
- Fluidez y densidad del polvo. Un polvo con buena fluidez permite llenar el molde a velocidad elevada sin perder uniformidad. Si su densidad aparente es demasiado baja, aumenta el aire que hay que evacuar y la relación entre la altura de llenado y la de la pieza prensada.
- Humedad del polvo atomizado. Condiciona cómo se compacta el material y su comportamiento al salir del molde. Lo explicamos en cómo afecta la humedad del polvo atomizado a la densidad.
- Estado del utillaje. Punzones sin planaridad, desgaste del molde o una conicidad insuficiente del alveolo afectan a la distribución de la compactación y a la extracción de la pieza.
Si quieres ver el proceso completo, del polvo a la pieza en verde, lo desarrollamos en el prensado cerámico.
Por qué una medida puntual no basta: el mapa de densidad de la pieza en verde
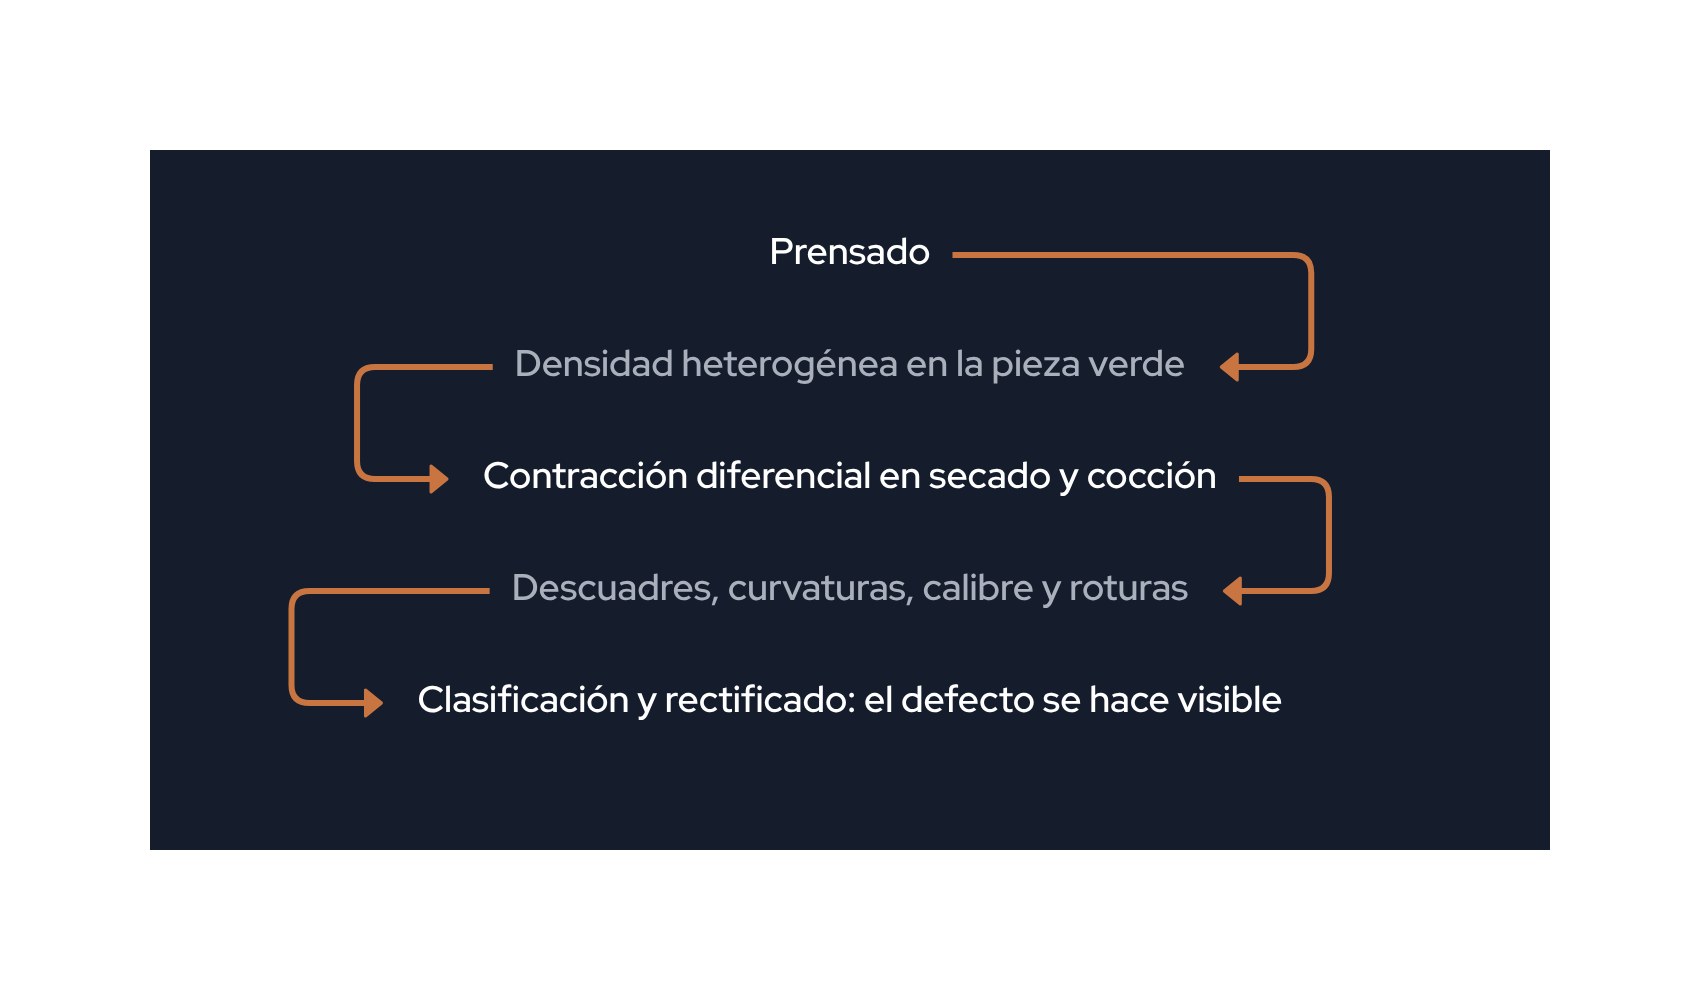
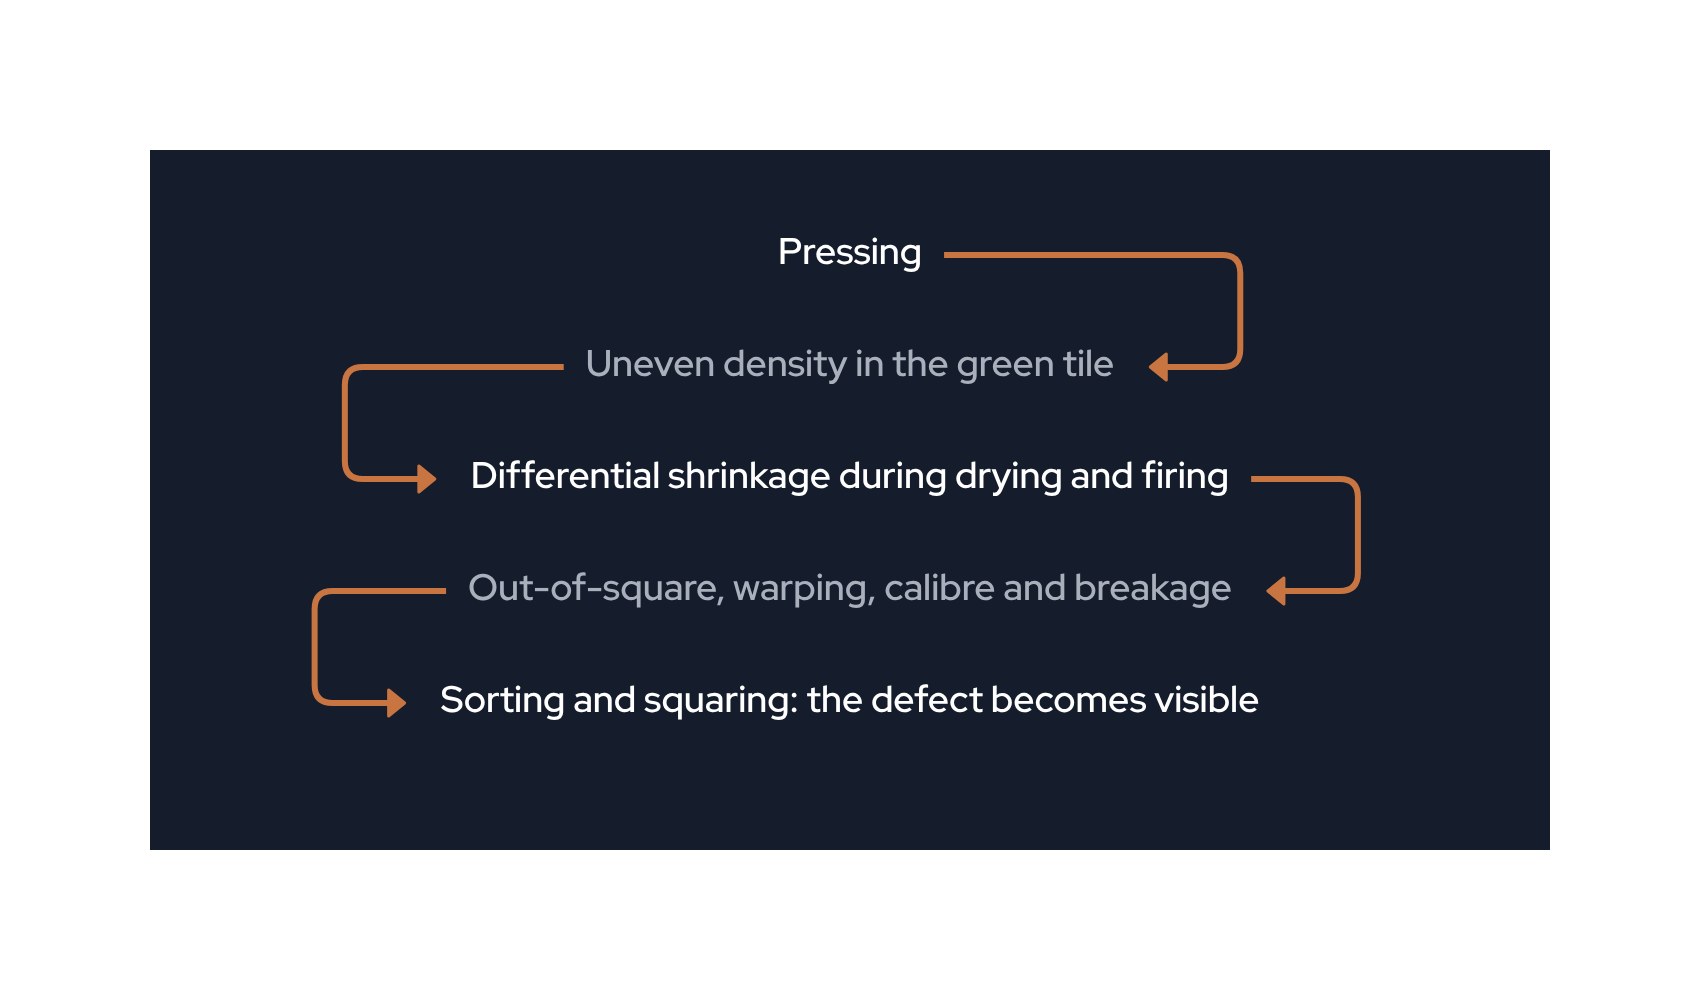
Todos estos defectos comparten un rasgo: se generan en la pieza en verde y se manifiestan después. Cuando aparecen en clasificación o en el rectificado, la pieza ya ha consumido energía en el horno, esmalte y tiempo de línea, y la información para corregir la prensa llega tarde.
Los métodos tradicionales miden la densidad en probetas concretas y de forma destructiva. Sirven para controlar la tendencia, pero no muestran cómo se distribuye la densidad en toda la superficie de la pieza ni si cambia entre alveolos.
La inspección por rayos X de la pieza prensada permite obtener mapas de densidad, espesor y masa antes de la cocción y sin destruir la pieza. Con esa información se puede ver dónde está la heterogeneidad, si se repite en una prensa o en un alveolo concreto y si una corrección en la carga ha tenido efecto. En Tekinn trabajamos en ese punto de partida: hacer visible la estructura interna de la pieza para actuar en el origen del defecto.
Preguntas frecuentes
¿Qué defectos provoca una densidad aparente heterogénea en una baldosa?
Los más habituales son descuadres, curvaturas, grietas en secado o manipulación, roturas en corte y rectificado, calibres diferentes y variaciones de tono o absorción del esmalte.
¿Por qué los defectos de prensado aparecen después de la cocción?
Porque las diferencias de compactación se traducen en contracciones distintas durante el secado y, sobre todo, durante la cocción. La causa está en la pieza en verde, pero el defecto se hace visible más adelante.
¿Cómo saber si un descuadre o un calibre diferente viene de la prensa o del horno?
Ambos pueden tener origen en la cocción o en la compactación. Si el defecto se repite en la misma prensa, alveolo o zona de la pieza, conviene revisar primero el conformado y medir cómo se distribuye la densidad en la pieza en verde.
¿Basta con controlar la densidad media?
No siempre. Dos piezas con la misma densidad media pueden tener una distribución interna distinta y comportarse de forma diferente en el horno.
Fuentes usadas: ITC, Defectos de fabricación en baldosas cerámicas (capítulos de prensado y cocción); Mallol, Llorens, Boix et al., «Medida de la densidad aparente de baldosas cerámicas de forma rápida, inocua y no destructiva», Boletín de la SECV, 2010; ponencia de Qualicer 2024 sobre simulación del conformado (PDF).