

El prensado cerámico: la fase donde empieza la calidad de una baldosa
En la fabricación de baldosas cerámicas existe una idea fundamental:
La calidad final de una baldosa empieza a definirse mucho antes de que el producto entre en el horno.
Cuando una pieza presenta una rotura después de la cocción, una deformación dimensional o problemas durante el rectificado, el defecto suele hacerse visible en las últimas etapas del proceso.
Sin embargo, muchas de estas desviaciones tienen su origen en una fase anterior: el prensado cerámico.
El prensado no consiste únicamente en aplicar presión sobre un polvo atomizado para conseguir una determinada geometría.
Durante esta etapa se construye la estructura inicial de la pieza:
- la distribución del material dentro del molde;
- la compactación de los gránulos;
- la evacuación del aire contenido entre los gránulos;
- la distribución de masa;
- la resistencia mecánica inicial de la pieza verde.
Por este motivo, el prensado debe entenderse como una etapa crítica en la que se establecen condiciones internas que pueden influir significativamente en el comportamiento posterior de la baldosa.
Una pieza correctamente prensada tendrá mejores condiciones para afrontar las transformaciones posteriores del proceso:
- secado;
- esmaltado;
- cocción;
- rectificado;
- corte;
- clasificación.
La clave no está únicamente en conseguir una pieza con la forma adecuada, sino en conseguir una estructura interna homogénea.
Del polvo atomizado a la baldosa final: una transformación continua
Antes de convertirse en una baldosa cerámica terminada, el material atraviesa diferentes estados:
Polvo atomizado → Llenado del molde → Prensado y compactación → Pieza verde → Secado → Esmaltado y decoración → Cocción → Producto final
Cada fase modifica las propiedades del material.
Sin embargo, existe un principio clave:
La cocción transforma la pieza, pero no elimina completamente las condiciones con las que llega al horno.
Una pieza que presenta diferencias internas de compactación puede reaccionar de forma diferente durante:
- la eliminación de agua durante el secado;
- las transformaciones térmicas;
- la sinterización;
- el enfriamiento.
Por eso, analizar únicamente el defecto final no siempre permite comprender el origen del problema.
La fabricación cerámica debe entenderse como una cadena de transformaciones donde cada etapa condiciona la siguiente.
¿Qué ocurre realmente durante el prensado cerámico?
El prensado cerámico es un proceso de conformado en seco donde el polvo atomizado se introduce en un molde y se somete a una presión elevada para obtener una pieza compactada.
Durante esta operación ocurren varios fenómenos físicos simultáneamente:
- reorganización de partículas;
- deformación de gránulos;
- reducción de huecos internos;
- aumento de densidad;
- generación de tensiones internas.
Reorganización de partículas durante el llenado del molde
Antes de aplicar presión, el polvo atomizado debe distribuirse correctamente dentro del molde.
Esta fase es fundamental porque determina la cantidad de material presente en cada zona de la pieza.
El comportamiento del polvo depende de factores como:
| Variable | Influencia |
| Humedad | Modifica la fluidez y deformabilidad |
| Granulometría | Afecta al empaquetamiento de partículas |
| Forma del gránulo | Condiciona la reorganización |
| Distribución granulométrica | Influye en la compactación |
Una alimentación irregular puede provocar diferencias locales de masa que posteriormente se traducen en diferencias de densidad.
La preparación del polvo atomizado es, por tanto, una fase directamente relacionada con la calidad final de la pieza. Puedes ampliar esta relación en nuestro artículo sobre cómo afecta la humedad del polvo atomizado a la densidad de la baldosa cerámica.
Compactación y reducción de poros internos
Cuando comienza la aplicación de presión, los gránulos empiezan a reorganizarse y deformarse.
El objetivo del prensado es reducir el volumen de huecos internos y conseguir una estructura suficientemente compacta.
La densidad aparente puede expresarse mediante una relación básica:
ρ = m / V
donde:
- ρ representa la densidad.
- m representa la masa.
- V representa el volumen ocupado.
En fabricación cerámica, aumentar la densidad no es el único objetivo.
El reto principal es conseguir que esa densidad sea homogénea dentro de toda la pieza.
Dos baldosas pueden presentar valores medios similares y, sin embargo, tener comportamientos diferentes durante las etapas posteriores.
La pieza verde: el estado donde empieza el comportamiento futuro de la baldosa
La pieza verde es el resultado del prensado antes de la cocción.
Aunque todavía no tiene las características visuales del producto final, en este momento ya se han definido propiedades fundamentales.
| Propiedad de la pieza verde | Influencia posterior |
| Densidad | Condiciona la evolución durante cocción |
| Distribución de masa | Afecta a estabilidad dimensional |
| Resistencia mecánica | Permite manipulación sin roturas |
| Homogeneidad interna | Reduce desviaciones durante el proceso |
Una pieza puede parecer correcta externamente y contener diferencias internas que solo se manifiesten cuando el producto se somete a condiciones más exigentes.
Este es uno de los principales retos del control tradicional: muchas desviaciones aparecen cuando la pieza ya ha consumido una parte importante del valor añadido del proceso.
La densidad no es solo un valor: es cómo está distribuida dentro de la pieza
Uno de los aspectos más importantes del prensado cerámico es entender que la densidad no debe analizarse únicamente como un valor medio.
La densidad aparente aporta información, pero una medición global puede ocultar diferencias internas.
Por ejemplo:
| Pieza | Densidad media | Distribución interna |
| Pieza A | 2,05 g/cm³ | Compactación homogénea |
| Pieza B | 2,05 g/cm³ | Zonas con diferente compactación |
Ambas piezas presentan el mismo valor medio.
Sin embargo, su comportamiento durante la fabricación puede ser diferente.
¿Por qué?
Porque las zonas con distinta compactación pueden experimentar:
- diferente contracción;
- distinta eliminación de poros;
- diferente respuesta mecánica.
Por eso, conocer la distribución interna de la pieza aporta una información mucho más completa que un único valor promedio.
Variables del prensado que condicionan la estructura interna de la pieza
El resultado del prensado cerámico depende de la interacción entre diferentes variables del proceso.
No existe un único parámetro que determine por sí solo la calidad final de una baldosa. La estabilidad del producto depende de cómo se combinan las características del polvo, las condiciones de prensado y la distribución del material dentro del molde.
Las principales variables que influyen son:
| Variable del proceso | Influencia durante el prensado | Posible consecuencia |
| Humedad del polvo atomizado | Modifica la fluidez y capacidad de deformación de los gránulos | Variaciones de compactación |
| Granulometría | Condiciona el empaquetamiento de partículas | Diferencias internas de densidad |
| Presión aplicada | Determina el grado de compactación alcanzado | Cambios en resistencia mecánica |
| Velocidad de prensado | Influye en la salida del aire atrapado | Posibles defectos estructurales |
| Distribución del polvo en el molde | Determina la cantidad de material por zona | Diferencias dimensionales |
| Estado del molde y punzones | Afecta a la transmisión de presión | Gradientes de compactación |
La humedad del polvo atomizado y su influencia en la compactación
La humedad del polvo atomizado tiene un papel determinante durante el prensado.
El contenido de humedad influye en:
- la resistencia de los gránulos;
- su capacidad de deformación;
- la facilidad de reorganización;
- la compactación alcanzada.
Un polvo con un comportamiento inadecuado puede dificultar la obtención de una estructura homogénea en toda la pieza.
La relación entre humedad, compactación y densidad es especialmente importante porque pequeñas variaciones en la preparación del polvo pueden generar diferencias en el comportamiento posterior de la baldosa.
Para profundizar en esta relación, puedes consultar nuestro artículo sobre cómo afecta la humedad del polvo atomizado a la densidad de la baldosa cerámica.
La presión de prensado: más presión no siempre significa mejor pieza
La presión aplicada durante el prensado es una de las variables más importantes del proceso.
Aumentar la presión permite incrementar la compactación del material, pero el objetivo industrial no es alcanzar la máxima presión posible.
El objetivo es conseguir una compactación adecuada y uniforme.
Una presión mal ajustada puede generar:
- diferencias de densidad dentro de la pieza;
- tensiones internas;
- variaciones dimensionales después de la cocción.
Por tanto, la presión debe analizarse junto con otras variables del proceso, como la humedad del polvo, la velocidad de prensado o la distribución del material dentro del molde.
Cómo una desviación durante el prensado puede convertirse en un problema durante la cocción
Una de las características más complejas del proceso cerámico es que el momento en el que aparece un defecto no siempre coincide con el momento en el que se genera.
Una diferencia de compactación creada durante el prensado puede permanecer invisible durante varias etapas y manifestarse posteriormente durante la cocción.
El motivo está relacionado con la evolución térmica de la pieza.
Durante la cocción, la baldosa experimenta transformaciones como:
- eliminación de agua residual;
- cambios mineralógicos;
- densificación del cuerpo cerámico;
- contracción de la pieza.
Cuando diferentes zonas de una misma baldosa tienen estructuras internas distintas, su evolución puede no ser uniforme.
Contracción diferencial durante la cocción
Durante la cocción, la baldosa experimenta una reducción de sus dimensiones como consecuencia, entre otros fenómenos, del proceso de sinterización.
Cuando la pieza presenta una estructura homogénea, su evolución dimensional tiende a ser también más uniforme. Sin embargo, si existen zonas con diferente grado de compactación o distinta porosidad inicial, estas pueden evolucionar de forma diferente durante la cocción.
Como consecuencia, distintas zonas de una misma pieza pueden experimentar contracciones diferentes. Estas contracciones diferenciales pueden generar tensiones internas y contribuir a la aparición de:
- deformaciones;
- pérdida de planitud;
- desviaciones dimensionales;
- roturas posteriores.
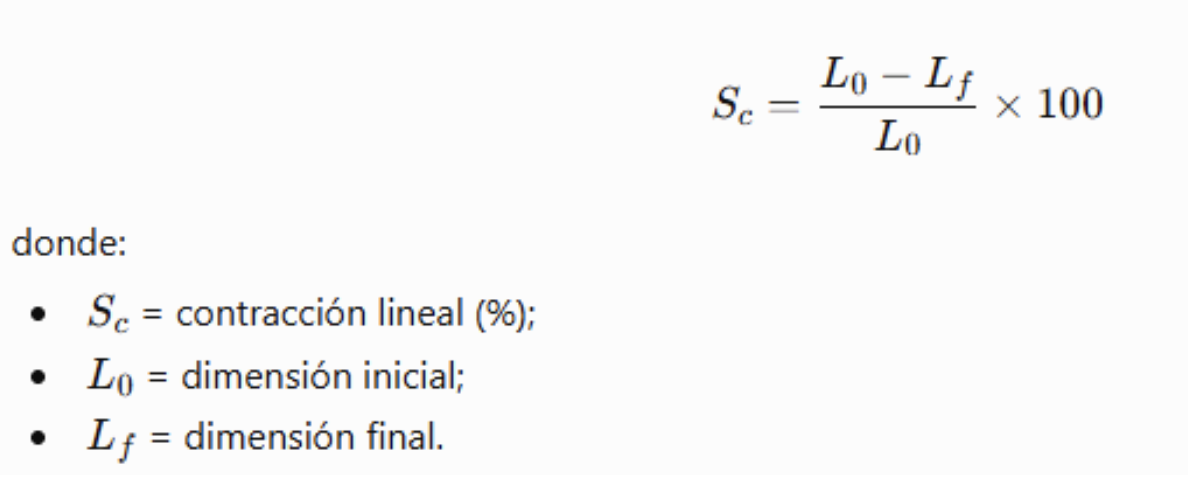
Tensiones internas: el efecto invisible de una estructura no homogénea
Las tensiones internas son uno de los mecanismos que explican por qué una pieza aparentemente correcta puede fallar más adelante.
Estas tensiones pueden generarse por diferencias en:
- densidad;
- porosidad;
- contracción;
- comportamiento térmico.
La pieza puede superar las primeras etapas del proceso y, sin embargo, presentar una menor capacidad para soportar esfuerzos posteriores.
Por eso, el análisis de la calidad no debe limitarse al defecto visible, sino estudiar las condiciones internas que han condicionado su aparición.
Tekinn: convertir la información de la pieza en conocimiento del proceso
La calidad de una baldosa no empieza cuando aparece el defecto.
Empieza en el momento en el que el polvo atomizado se transforma en una pieza compactada.
Comprender qué ocurre durante el prensado permite avanzar hacia procesos más estables, reducir incertidumbre y tomar decisiones basadas en información real de la pieza.
En Tekinn trabajamos para ayudar a las fábricas cerámicas a evolucionar desde un control reactivo hacia un modelo de análisis preventivo, aportando información sobre la estructura interna de la pieza antes de que los problemas sean visibles.
Solicita una demo sin compromiso y descubre cómo analizar el comportamiento interno de tus piezas cerámicas.